
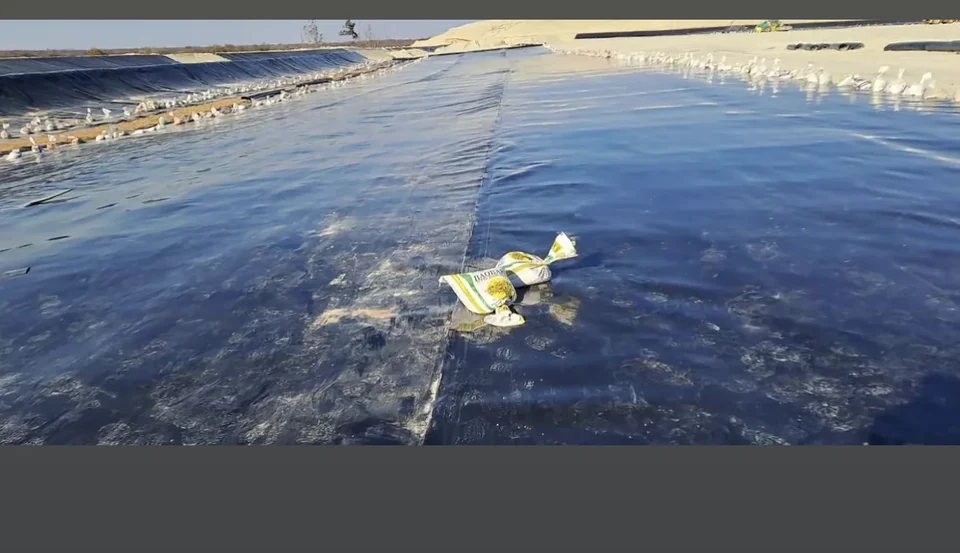
Un système de revêtement ne fonctionne que lorsque les panneaux forment une barrière continue. La réception du soudage dépend donc des conditions documentées, des réglages de l’équipement, des opérateurs, des soudures d’essai, de l’inspection sur site et des réparations traçables, et pas seulement de l’aspect.
Problème technique et méthode
La poussière, l’humidité, les plis, une température inadaptée, un mauvais recouvrement et une vitesse de déplacement incorrecte peuvent réduire la continuité des soudures. Le soudage à coin chaud à double piste est généralement utilisé pour les soudures de production ; le soudage par extrusion est généralement utilisé pour les réparations et les détails. Suivez le matériau et la procédure approuvés.
Liste de contrôle qualité
- Identification des panneaux et des soudures
- Conditions météorologiques et état de la surface des feuilles
- Soudeuse, équipement et réglages
- Résultats des soudures d’essai
- Contrôles visuels et contrôles non destructifs approuvés
- Échantillons destructifs spécifiés
- Registre des réparations, nouveaux essais et plan de récolement
Fiche de traçabilité des soudures et réparations
Utilisez une fiche par soudure ou tronçon clairement identifié. Conservez les mêmes identifiants sur le plan des soudures, les rapports d’essai, le registre des réparations et le plan de récolement.
- Distinguez les références des soudures d’essai de celles des essais de production et identifiez les rapports exigés par le plan qualité approuvé.
- Rattachez les réparations à la soudure ou au tronçon d’origine, puis au résultat du nouvel essai et à la révision du plan.
- Conservez les points en suspens jusqu’à ce que le responsable de la revue consigne la décision d’acceptation.
Télécharger la fiche vierge de soudures et réparations (CSV)
Modèle de chantier vierge. À remplir selon le plan qualité approuvé du projet ; il ne fixe pas de seuils d’acceptation et ne certifie pas une soudure.
Précautions d’installation
Ne soudez pas sur une contamination ou une humidité piégée. Évitez la surchauffe et le meulage excessif. Réparez les échantillons destructifs autorisés et effectuez de nouveaux essais sur les réparations. La fréquence et les valeurs de réception doivent respecter la spécification du projet.
Produit et étude de cas
Examiner Géomembrane HDPE lisse et l’étude de cas de étude de cas de revêtement pour résidus miniers.
Foire aux questions
L’inspection visuelle peut-elle remplacer les essais des soudures ?
Non. Elle ne peut pas à elle seule vérifier la continuité ou la résistance requise.
Pourquoi les soudures d’essai sont-elles requises ?
Elles vérifient l’équipement, les réglages, l’opérateur et les conditions du moment avant la production.
Demander la documentation de soudage
Indiquez le type de membrane, l’épaisseur, la méthode de soudage, la norme, les registres, la quantité et la destination.
Avant de confirmer la commande
ASTM D4437/D4437M-16(2023) concerne les méthodes non destructives de contrôle de l’intégrité des soudures. ASTM D6392-25 concerne les essais destructifs de pelage et de cisaillement des soudures thermofusionnées de géomembranes non renforcées. Le plan qualité doit fixer méthode, fréquence de prélèvement et critères de réception du système membrane-soudure.